Tecnologie produttive
Soluzioni professionali
per ogni esigenza industriale
Fastener e tecnologie
produttive
I fastener (elementi di fissaggio) comprendono viti, bulloni, dadi, rondelle, fascette e componenti speciali utilizzati per unire in modo sicuro parti meccaniche o strutturali. La scelta della tecnologia produttiva è fondamentale per garantire prestazioni meccaniche, precisione dimensionale e ottimizzazione dei costi.
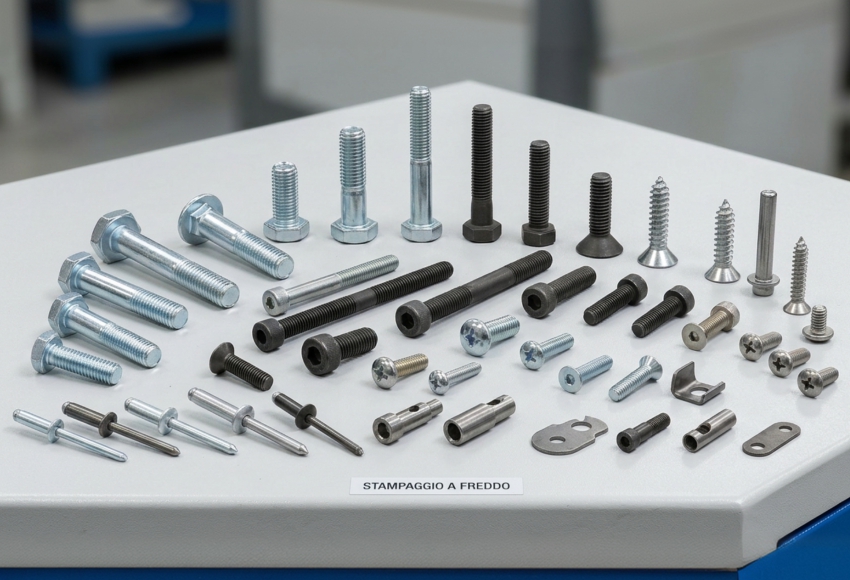
Stampaggio a freddo
È il processo principale per la produzione di viteria e bulloneria di massa. Il materiale viene deformato plasticamente a temperatura ambiente all’interno di matrici.
Come funziona
Un filo metallico viene tagliato a misura e “colpito” da una serie di punzoni che costringono il metallo a scorrere nella forma desiderata.
Vantaggi
Incrudimento del materiale (maggiore resistenza meccanica) e sfrido zero.
Componenti tipici
Viti standard, bulloni, rivetti pieni, perni.
AFP
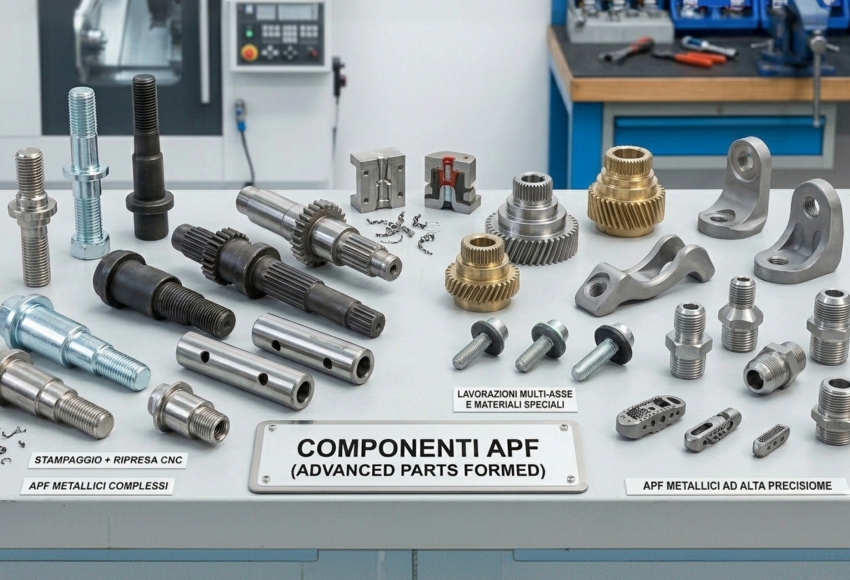
AFP sono parti con geometrie complesse, tolleranze ristrette e caratteristiche multifunzionali, progettate per ridurre il numero di componenti in un assieme (riduzione del Bill of Materials).
Il successo di un componente AFP risiede nell’integrazione strategica di due fasi macro-produttive: lo stampaggio primario e le lavorazioni di ripresa.
Vantaggio APF
Permette di ottenere forme quasi definitive (Near Net Shape) con un’altissima resistenza meccanica grazie all’incrudimento delle fibre del metallo, che non vengono tagliate ma deviate seguendo il profilo del pezzo.
Stampaggio a caldo
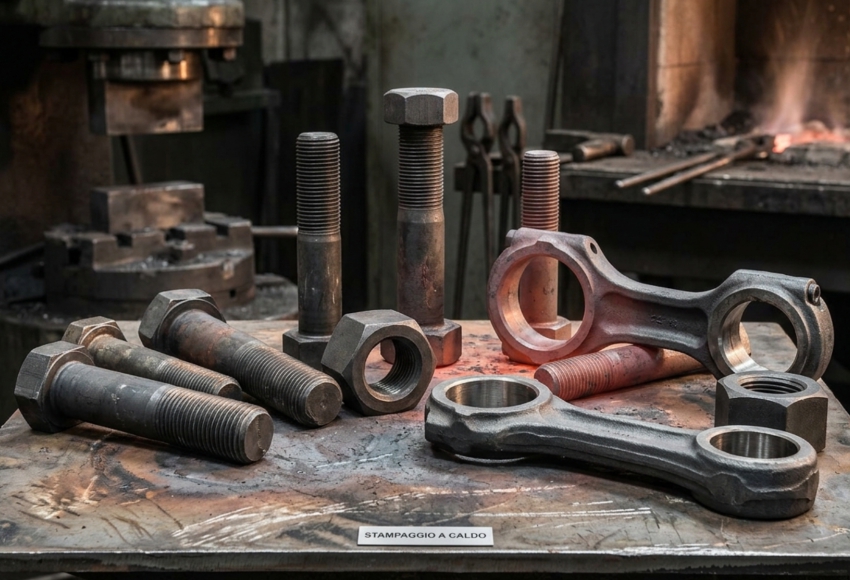
Utilizzato per fastener di grandi dimensioni o geometrie complesse che richiedono una deformabilità che il metallo a freddo non permetterebbe.
Come funziona
Il materiale viene riscaldato (generalmente sopra gli 1100°C per l’acciaio) per ridurne la resistenza alla deformazione prima di essere stampato.
Vantaggi
Ideale per diametri elevati (oltre M36) e lotti piccoli o medi.
Componenti tipici
Bulloni strutturali per infrastrutture, tiranti per il settore oil & gas.
Tornitura
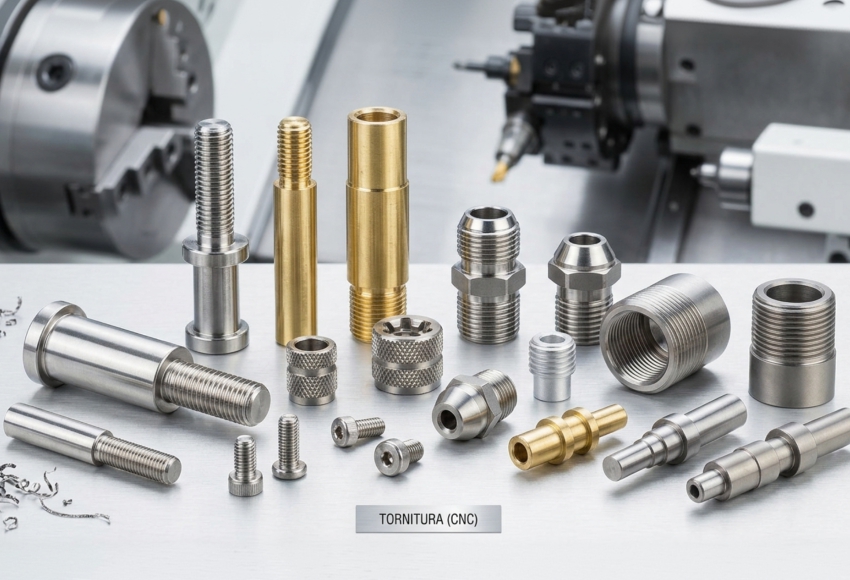
Processo di asportazione truciolo utilizzato per fastener di alta precisione o personalizzati.
Come funziona
Una barra di metallo ruota ad alta velocità mentre utensili da taglio rimuovono il materiale in eccesso.
Vantaggi
Tolleranze millesimali e finiture superficiali eccellenti.
Componenti tipici
Distanziali, inserti filettati su misura, viteria per il settore medicale o aerospaziale.
Tranciatura
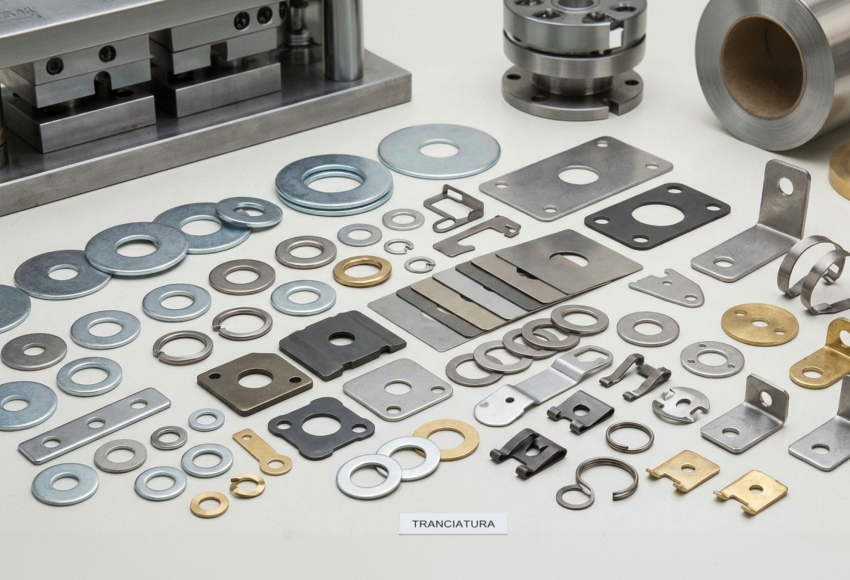
Tecnologia dedicata alla produzione di componenti piatti o sagomati partendo da nastri metallici.
Come funziona
Una pressa aziona uno stampo che “taglia” la forma desiderata dalla lamiera.
Componenti tipici
Rondelle piane, rondelle elastiche (Grower), piastrine di fissaggio.
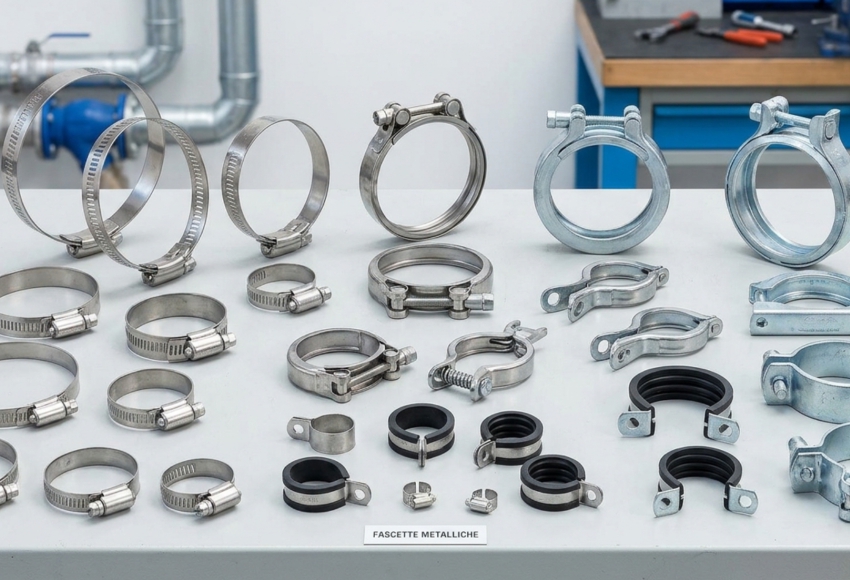
Fascette metalliche
Sistemi di serraggio dinamici per tubazioni e cablaggi.
Tecnologia
Spesso realizzate tramite una combinazione di tranciatura, profilatura e assemblaggio di viti (stampate a freddo).
Componenti tipici
Fascette a vite senza fine, fascette a molla, collari stringitubo.
Taglio laser
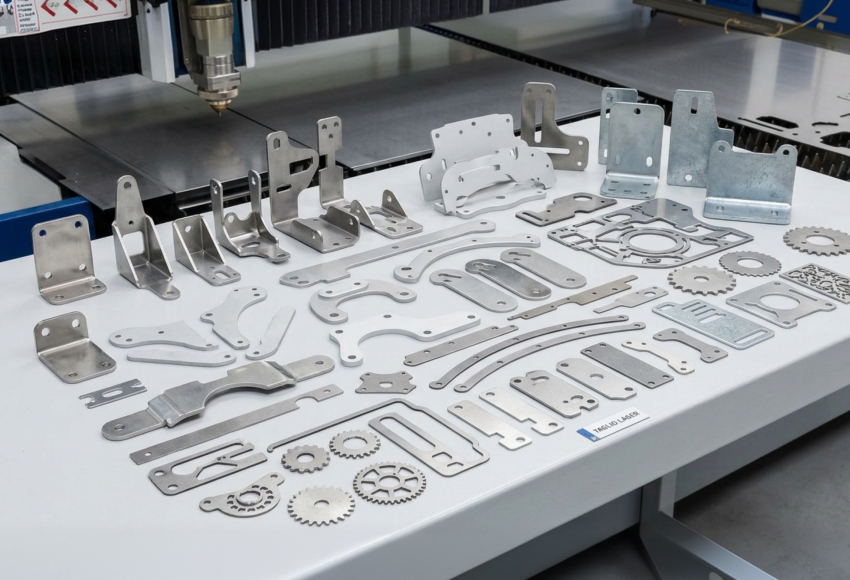
Metodo di separazione termica preciso e versatile, ideale per componenti bidimensionali complessi.
Come funziona
Un raggio laser focalizzato fonde o vaporizza il materiale seguendo un percorso computerizzato.
Vantaggi
Nessun costo di attrezzaggio (stampo), ideale per prototipazione e forme geometriche intricate.
Componenti tipici
Staffe di fissaggio speciali, flange sottili, dime di posizionamento.
Iniezione gomma/
sovrastampaggio
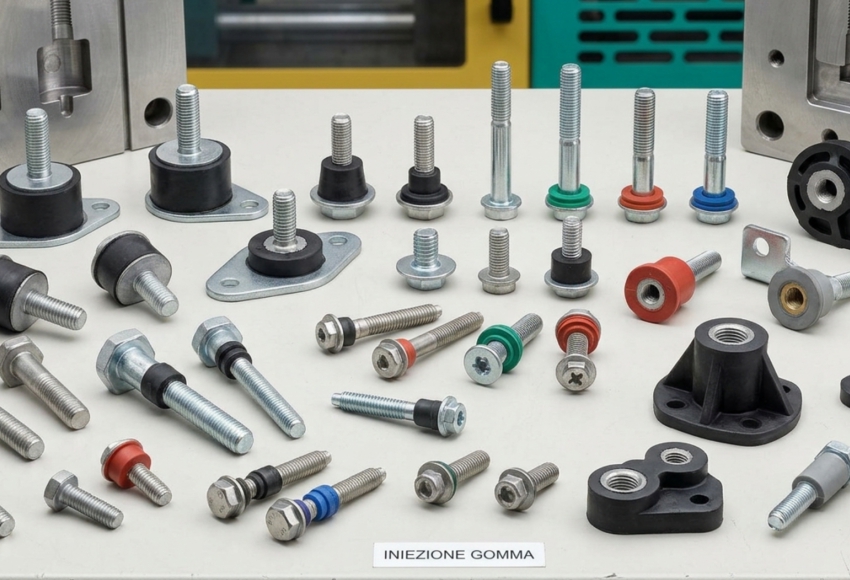
Utilizzata per creare fastener con proprietà sigillanti o antivibranti.
Come funziona
Il polimero fuso viene iniettato in uno stampo chiuso dove solidifica. Spesso la gomma viene stampata direttamente su un’anima metallica (fastener bi-materiale).
Componenti tipici
Viti con rondella vulcanizzata, tappi di tenuta, antivibranti.
Guida Tecnica ai Sistemi di Fissaggio High-Performance
Nel moderno scenario dell’ingegneria industriale e civile, il fissaggio non è più considerato un semplice elemento di giunzione, ma una componente critica che determina la sicurezza, la durabilità e l’efficienza di un assemblaggio. La selezione della corretta tecnologia di fissaggio è fondamentale per ottimizzare i processi produttivi e ridurre i costi operativi, eliminando fasi di lavorazione superflue come la maschiatura o la pre-foratura.
Efficienza di Processo
Attraverso tecnologie autofilettanti, autoformanti e autoperforanti (come la gamma Marutex®), che permettono installazioni rapide e sicure direttamente sui materiali di supporto.
Integrità dei Materiali
Con geometrie studiate appositamente per le materie plastiche, volte a minimizzare gli stress radiali e prevenire cedimenti strutturali del polimero.
Versatilità Installativa
Grazie a sistemi come i rivetti a strappo per applicazioni con accesso unilaterale e gli Strut Bolt della Index™, ottimizzati per la modularità dei profili strutturali.
Soluzioni di
Fissaggio Avanzate
Soluzioni Avanzate per l’Industria e la Costruzione
Viti Autoformanti per Metalli
Le viti autoformanti sono progettate per generare una filettatura metrica standard direttamente nel materiale durante l’avvitamento, senza asportazione di truciolo.
- Geometria Trilobata: La sezione trasversale non è circolare ma trilobata. Questo design riduce l’attrito durante la formazione del filetto, permettendo coppie di avvitamento inferiori.
- Effetto Incrudimento: Il materiale del supporto viene compresso e deformato plasticamente (rullatura), aumentando la durezza locale e migliorando la tenuta meccanica.
Vantaggi
Auto-bloccaggio: L’elasticità del materiale compresso crea una pressione costante sulla vite, garantendo un’eccezionale resistenza allo svitamento dovuto a vibrazioni.
- Risparmio: Eliminazione delle operazioni di maschiatura e pulizia fori.
- Compatibilità: La filettatura generata è compatibile con viti metriche standard (es. M4, M5, M6).
Viti Autofilettanti
A differenza delle Autoformanti, queste viti creano la sede asportando o spostando il materiale (a seconda della punta e del filetto).
- Tipologie comuni: Tipo A (con punta), Tipo B (punta tronca).
- Campi di impiego: Lamiere sottili, estrusi di alluminio e leghe leggere.
Richiedono un pre-foro calibrato con precisione per evitare la deformazione eccessiva del supporto o la rottura della vite.
Nota tecnica:
Richiedono un pre-foro calibrato con precisione per evitare la deformazione eccessiva del supporto o la rottura della vite.
Viti per Materie Plastiche
I polimeri richiedono geometrie che minimizzino lo stress interno per evitare crepe (stress cracking) e garantiscano una presa sicura.
- Profilo a 30°: Il fianco del filetto ha un angolo ridotto (30° invece dei 60° standard). Questo riduce la forza di espansione radiale nel mozzo in plastica.
- Passo Ampio: Permette una maggiore quantità di materiale plastico tra i filetti, aumentando drasticamente la resistenza allo strappo (pull-out).
Vantaggi
Maggiore integrità dei componenti in plastica e possibilità di ripetuti cicli di avvitamento/svitamento.
Viti per Materie Plastiche
Marutex® è la soluzione leader per fissaggi in ambienti corrosivi dove è richiesta la capacità di foratura.
- Acciaio Inox Martensitico: A differenza dell’inox serie 300 (A2/A4), il Marutex® è temprabile. Questo permette alla punta della vite di essere sufficientemente dura da perforare lamiere in acciaio inox o alluminio senza rompersi.
Vantaggi
- Resistenza alla Corrosione: Eccellente comportamento in ambienti esterni e industriali, superiore alle viti in acciaio al carbonio zincato.
- Efficienza: Elimina la necessità di punte da trapano e pre-fori, riducendo i tempi di installazione in cantiere.
Strut Bolt (Sistemi INDEX™)
Progettato per l’integrazione con i profili strutturali a C (Sistemi Strut), tipici dell’impiantistica industriale.
Caratteristiche Costruttive:
- Testa sagomata per l’aggancio nei bordi ripiegati del profilo.
- Rivestimenti protettivi ad alte prestazioni (es. Zincatura a caldo o Geomet®) per resistere ad atmosfere aggressive.
- Ideale per il supporto di tubazioni, canaline elettriche e impianti HVAC.
Vantaggi
Montaggio Rapido: Sostituisce il tradizionale sistema “dado a molla + bullone”. Lo Strut Bolt si inserisce nel profilo e si blocca con una rotazione, ottimizzando il lavoro dell’installatore.
Materiali e trattamenti
MATERIALI COMUNI
Acciaio al carbonio
Classi 8.8, 10.9, 12.9 (i più diffusi).
Acciaio Inox
A2 (304) e A4 (316) per resistenza alla corrosione. Duplex per ambienti estremi.
Leghe leggere
Alluminio e Titanio (aerospazio, racing). Ottone, Rame e Bronzo.
Materiali Plastici (Tecnopolimeri)
POM (Delrin/Resina Acetale), Nylon (PA6), PTFE (Teflon) e PVC.
TRATTAMENTI TERMICI
Bonifica (Tempra + Rinvenimento)
Per ottenere l’equilibrio ideale tra durezza e tenacità
Cementazione
Per indurire solo la superficie (resistenza all’usura) mantenendo il cuore tenace.
TRATTAMENTI SUPERFICIALI (FINITURE)
Zincatura elettrolitica
Protezione standard (bianca, gialla, nera).
Zincatura a caldo
Per esposizioni esterne gravose.
Fosfatazione
a differenza della zincatura a caldo o elettrolitica, avviene “a freddo” tramite impatto fisico.
Materiali Plastici (Tecnopolimeri)
processo chimico che trasforma la superficie di un metallo (ferro, acciaio o zinco) in uno strato di cristalli di fosfati insolubili.
Geomet / Zinco-Nickel
Altissima resistenza alla nebbia salina (settore automotive).
Brunitura
Finitura nera estetica con minima protezione.
Nerinox
non è un rivestimento riportato (come una vernice), ma un processo di colorazione chimica specifica per l’acciaio inossidabile.
FAQ
Risposte chiare
alle domande più comuni
Abbiamo raccolto le risposte alle domande più frequenti per aiutarti a trovare rapidamente le informazioni utili su prodotti, certificazioni, servizi e modalità operative.
La scelta dipende da numerosi fattori: geometria del componente, materiale, tolleranze richieste, quantità da produrre, caratteristiche meccaniche e costi. Bottacini supporta il cliente nell’individuazione della tecnologia produttiva più adatta in funzione dell’applicazione e degli obiettivi del progetto.
Lo stampaggio a freddo è ideale per produzioni in serie di componenti standardizzati, grazie all’elevata produttività e all’ottimo rapporto qualità/prezzo. La tornitura, invece, è indicata per componenti con geometrie complesse, tolleranze molto strette o piccole serie, dove è richiesta una maggiore flessibilità produttiva.
Lo stampaggio a caldo è particolarmente indicato per componenti di grandi dimensioni o geometrie che non possono essere ottenute con lo stampaggio a freddo. Consente di realizzare elementi con elevate prestazioni meccaniche mantenendo una buona efficienza produttiva.
La tranciatura è la soluzione più efficiente per produzioni in serie di componenti piani, mentre il taglio laser è ideale per prototipi, piccole serie o geometrie particolarmente complesse che richiedono elevata precisione senza la realizzazione di attrezzature dedicate.
I componenti AFP combinano processi di stampaggio e lavorazioni di ripresa per ottenere geometrie complesse, elevate prestazioni meccaniche e una riduzione del numero di componenti all’interno dell’assieme. Questa tecnologia consente spesso di semplificare il progetto e ridurre tempi e costi di assemblaggio.
Sì. Molti componenti richiedono l’integrazione di più processi, come stampaggio, tornitura, trattamenti superficiali o sovrastampaggio. Bottacini individua la combinazione tecnologica più efficace per soddisfare i requisiti tecnici ed economici del progetto.
La scelta della tecnologia produttiva può incidere in modo significativo sul costo finale del componente. Valutando geometria, materiali, volumi produttivi e processi di lavorazione è spesso possibile ottenere lo stesso risultato funzionale con una soluzione più efficiente dal punto di vista economico.
Sì. Anche su componenti già progettati è possibile valutare soluzioni produttive alternative per migliorare prestazioni, ridurre i costi o semplificare il processo di produzione, senza modificarne la funzione.
Sì. Componenti apparentemente identici possono essere realizzati con processi produttivi differenti, ciascuno con caratteristiche specifiche in termini di resistenza meccanica, precisione, costi e volumi produttivi. La scelta della tecnologia influisce quindi non solo sul prezzo, ma anche sulle prestazioni e sull’affidabilità del componente.
Spesso sì. Coinvolgere Bottacini fin dalle prime fasi permette di valutare alternative produttive, materiali e processi che possono semplificare la realizzazione del componente, ridurre i costi di produzione e migliorare le prestazioni complessive del prodotto.